
BMC模压件的表面异常如果总出现在同一个圆角,先在制件图或照片上圈出异常区,并标出邻近正常区。下一轮先比较这两个位置对应的模具表面实际温度,再判断应继续核对成型条件,还是进一步检查局部型面。异常位置集中,本身不足以支持修模或更换材料。
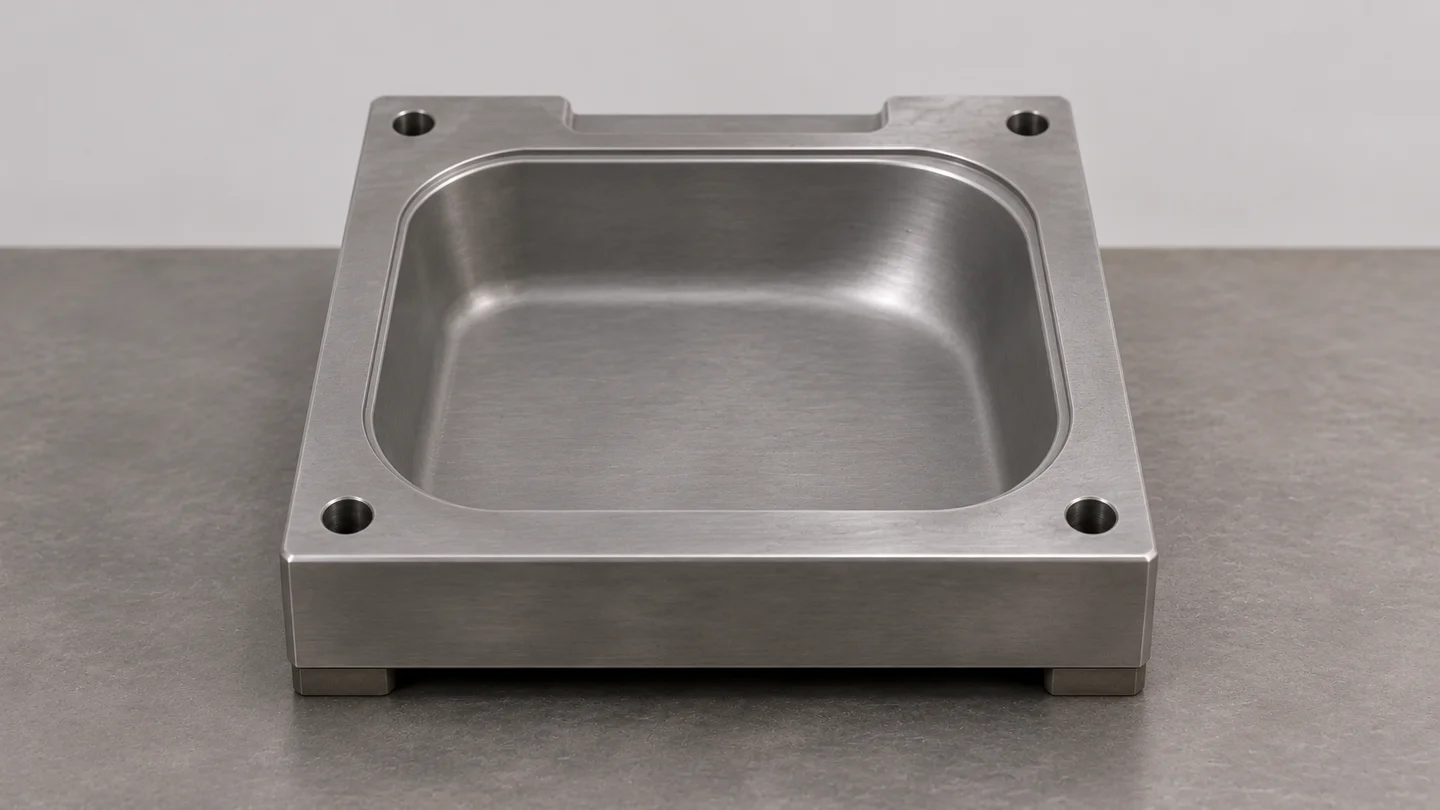
下一轮先测两个对应位置
BMC模压涉及热固性材料的固化。比较时,应使用同一材料牌号和装料方式,记录装料重量与料团摆放位置,保持合模、保压和固化条件可比。用同一测温方法,在同一工艺阶段测量。测量对象是成型面,也就是形成制件表面与轮廓的模具表面。温控设定值有助于复现工况,却不能代替这两个位置的实测温度。发现局部温度不同,就不能再把“设定值相同”作为两处温度条件一致的依据。
SUASE的BMC模压模具设计、制造与试模由自有团队完成。针对同一圆角反复异常,可以围绕上述比较讨论下一轮试模,将表面观察与后续型面核对对应到同一个位置。
试模结果决定下一步
异常随局部温度变化时,先稳定相应温度条件,再观察该圆角的表面是否能够重复改善。比较期间保留现有型面,并保持材料牌号、装料方式及其他成型条件可比,有助于看清温度条件与异常是否同步变化。若改善能够重复,下一步优先复核成型条件的稳定性,暂缓修改圆角或更换材料;若只有一次改善,还不能据此确定根因或修模量。
两处温度相近,异常仍反复集中在同一圆角时,就应把排查扩展到该处型面、装料流动路径和排气。这一结果说明本次局部温度比较尚不足以解释异常,也不能直接证明型面有错。此时最有用的下一份输入是该圆角的局部截面图,用它核对制件轮廓与对应成型面,再结合试模记录讨论具体检查位置。若图纸轮廓已有明确变更,则用新旧截面界定改动范围,并通过后续试模观察对应部位的变化。
如果该处同时出现尺寸偏差,复测时保持同一图纸基准、支撑与放置条件。先分清测量状态差异与制件差异,才能让尺寸结果为型面判断提供有效参考。
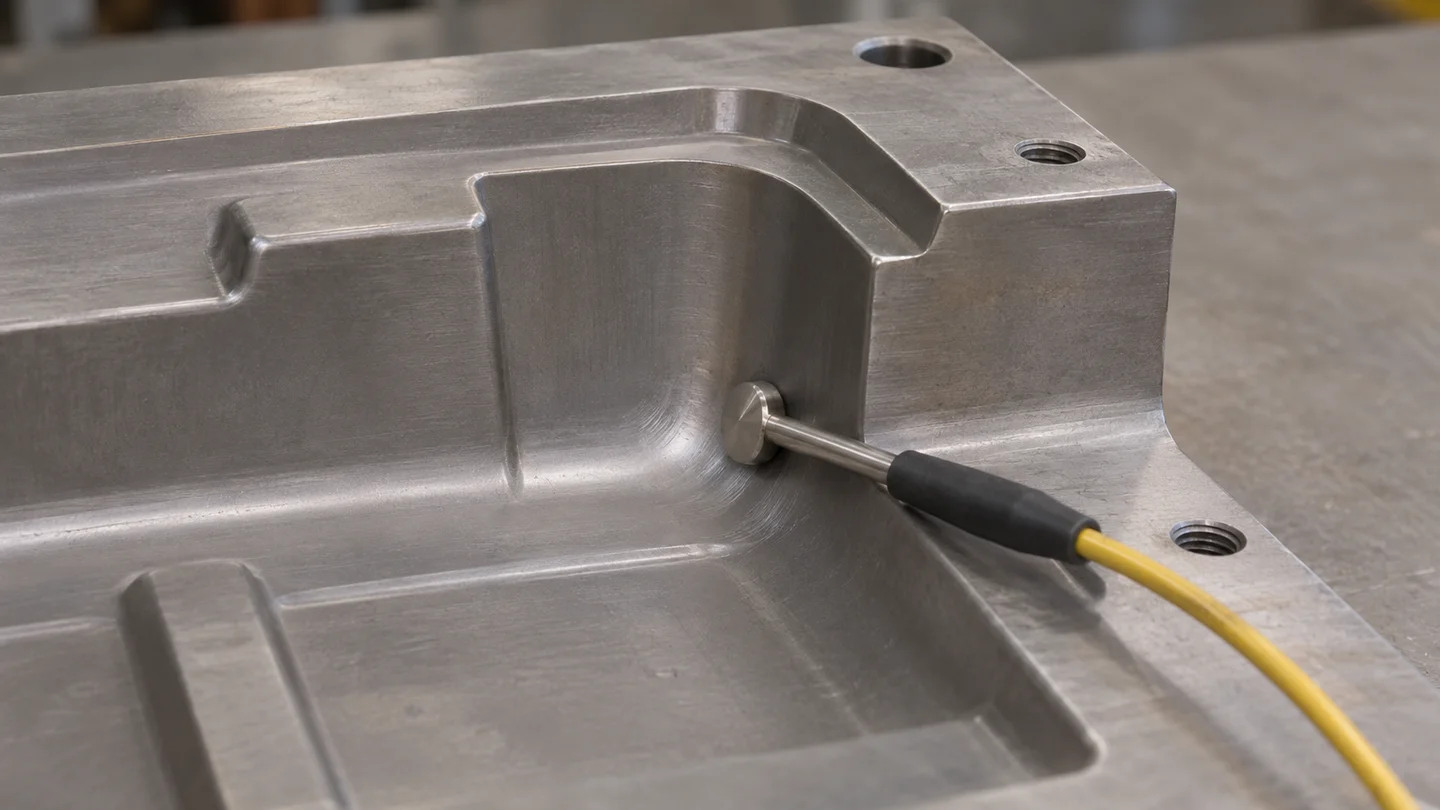
提供一张标出位置的图
开始沟通时,先提供一张现有图纸或照片,标出异常圆角和邻近正常区即可。SUASE可以据此讨论下一轮试模应比较的两个位置,以及什么观察结果支持继续核对工艺条件或检查局部型面。