
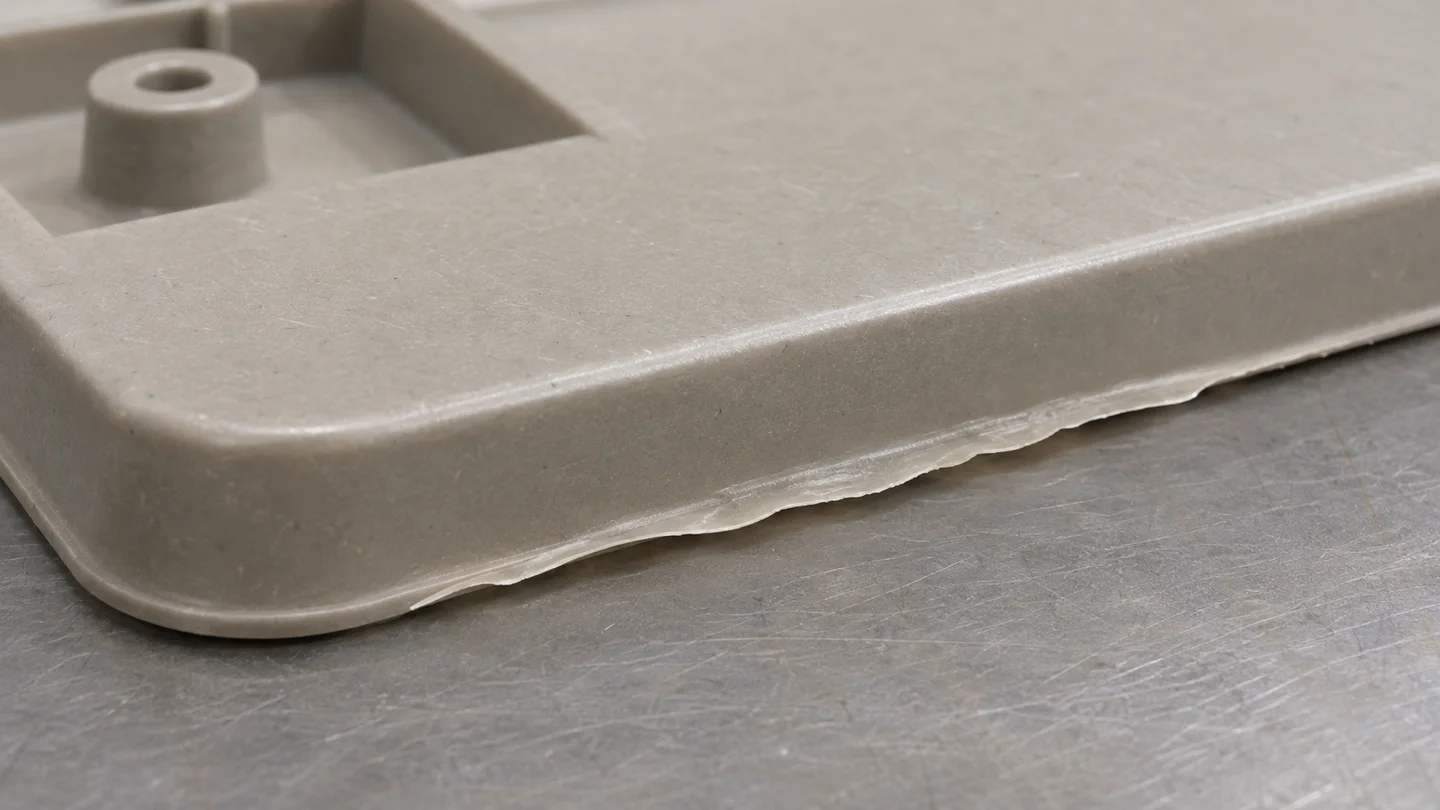
壳盖脱模后,长边上总有一小截料皮要多修一刀。下次试模,先留几件原样。把飞边修干净,成品看着一样,最能说明料从哪里溢出去的那段边也被剪掉了。
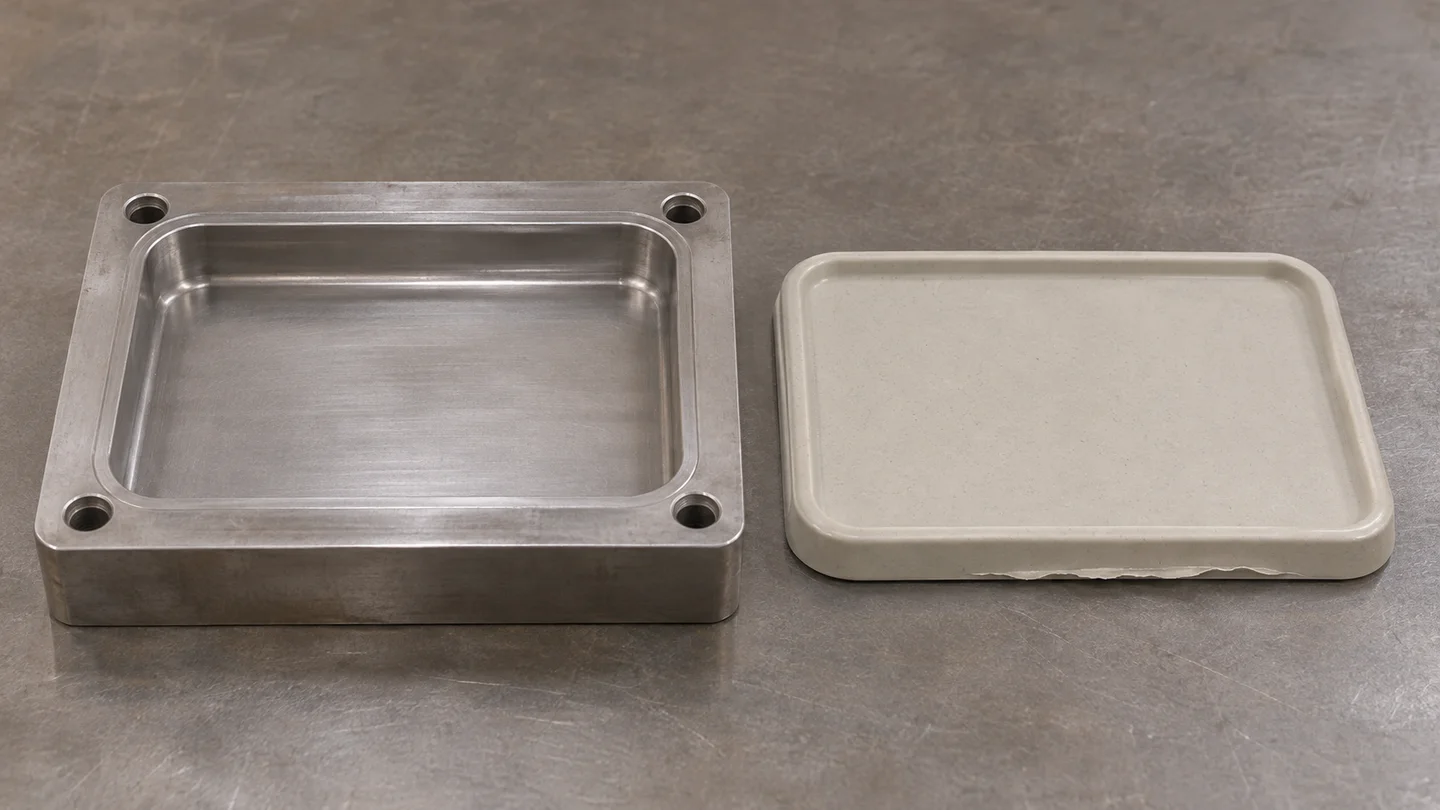
先把制件上的那段边,对回模具
选同一模穴连续出来的几件壳盖,用同一个角认方向,依次摆好。对照图纸上的修边线和允许的溢料范围,标出多余料皮从哪里开始、到哪里结束。如果图纸只规定修边后的成品边界,还要和模具方核对预留的修边量。客户看到未修边件的照片,很容易把本来就要去掉的余料也算进去。
如果每一件都从同一个角过来一小段开始飞边,另一侧却很干净,就把这段位置标到模具图上。先清理对应的接合面,再由试模人员按工具设计核对闭合接触,并查看有没有局部磕伤或磨损。只有制件上的位置和模具上的偏差能对得上,才有依据决定要修哪一段。
如果整圈都变了,先把料重找回来
另一种情况是,有的壳盖四周都要多修,有的整圈又很干净。此时翻试模记录,要看的是每一模实际称了多少料、料放在哪里、压机是否按同一条件合模。只写“按标准投料”,很难再解释这两件为什么不同。
可以在既定试模范围内固定投料位置和合模条件,比较实称料重不同的两组。飞边减少时,也要翻到充填末端看一眼:如果边缘干净了,远端却缺料,就不能据此把较轻的投料量定下来。等整圈的差异能解释后,若仍剩一小段反复出问题,再回到那段分型面。
找 BMC 模具厂家讨论修模时,最有用的是一张对照照片。把连续的未修边件同向摆在一起,圈出那段边,旁边写上穴号、先后顺序和实称料重。双盛的 BMC 模压模具由自己的团队设计、制造和试模,有了这张图,下一次试模就能专门验证那一段。