
碳纤维制件换了材料或局部结构,外轮廓却没有明显变化,HPRTM模具是否还可以沿用?不能只看外形。预成型体的贴合和压实状态、树脂浸润路径、固化条件以及最终装配尺寸,都可能随材料方案改变,需要放在同一次工程评估中判断。
例如,安装边仍能放进型腔,并不代表新材料在转角处能够被充分浸润;模具加工尺寸合格,也不代表成型后的安装面一定贴合。先把变更影响定位到具体区域,才能决定应调整成型面、注入与排气方案,还是工艺条件。
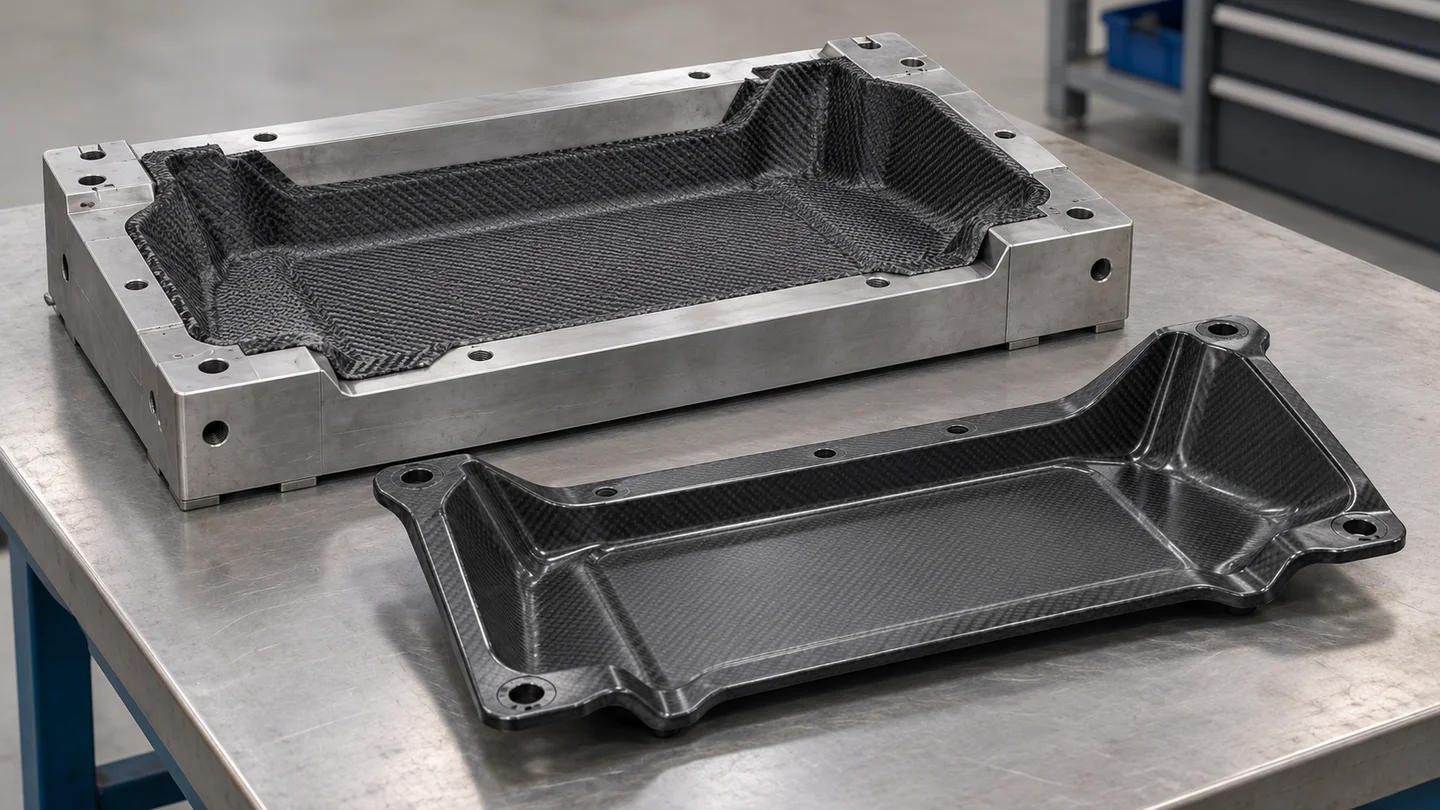
先分清:HP-RTM注入的是树脂,不是完整复合材料
HPRTM通常写作HP-RTM,即高压树脂传递模塑。以下以采用热固性树脂的碳纤维制件为例:干纤维先制成预成型体,放入模具;闭模后注入树脂,使其浸润纤维,再在相应条件下固化。根据工艺方案,可结合抽真空和排气控制。它与把BMC团状料直接压入形状的模压路线不同。Cannon的HP-RTM工艺说明介绍了这一基本过程。
这一区别直接影响模具设计。模具除了形成制件轮廓,还要为预成型体的位置、树脂进入和空气排出提供合适的条件。只修改表面形状,可能没有处理材料变更真正影响的环节。
材料变更,先看预成型体能否贴合和浸润
纤维铺层、厚度或局部加强方式改变后,预成型体在圆角、安装边和厚度过渡处的贴合状态可能不同。需要关注有没有局部架空、褶皱或压实程度变化,以及这些位置是否会影响树脂通过纤维间隙。
树脂体系也要与这组条件对应。黏度影响流动阻力,可用的注入时间受反应和温度条件制约。提高压力不能自动解决所有浸润问题;流动、排气和预成型体稳定性仍要配合判断。
SUASE的HP-RTM模具工程范围包括树脂注入逻辑、真空系统集成和压力控制。针对材料变更,可以从受影响的转角或安装区域出发,讨论预成型体支撑、注入位置及排气路径是否仍适用。这样,模具侧调整对应的是一个明确的成型问题,而非笼统地“增加压力”。
注入压力、型腔压力和合模力,不能混为一谈
设备的注入压力设置不等于每个型腔位置的压力;压机合模力则是保持模具闭合的力,与压力也不是同一个量。比较方案时,应说明谈的是哪个位置、哪个阶段的量,不能直接比较名称相似的数值。
对于局部未浸润、纤维移位或安装面变形等现象,应结合实际成型记录、预成型体状态和制件检查定位原因。仅凭一个压力设定值或一张外观照片,不能确认根因。
模具方案需要把闭合、密封、注入和排气关系考虑完整;具体压力、温度和时间应依据材料、设备及制件要求确定,不从其他项目照搬。
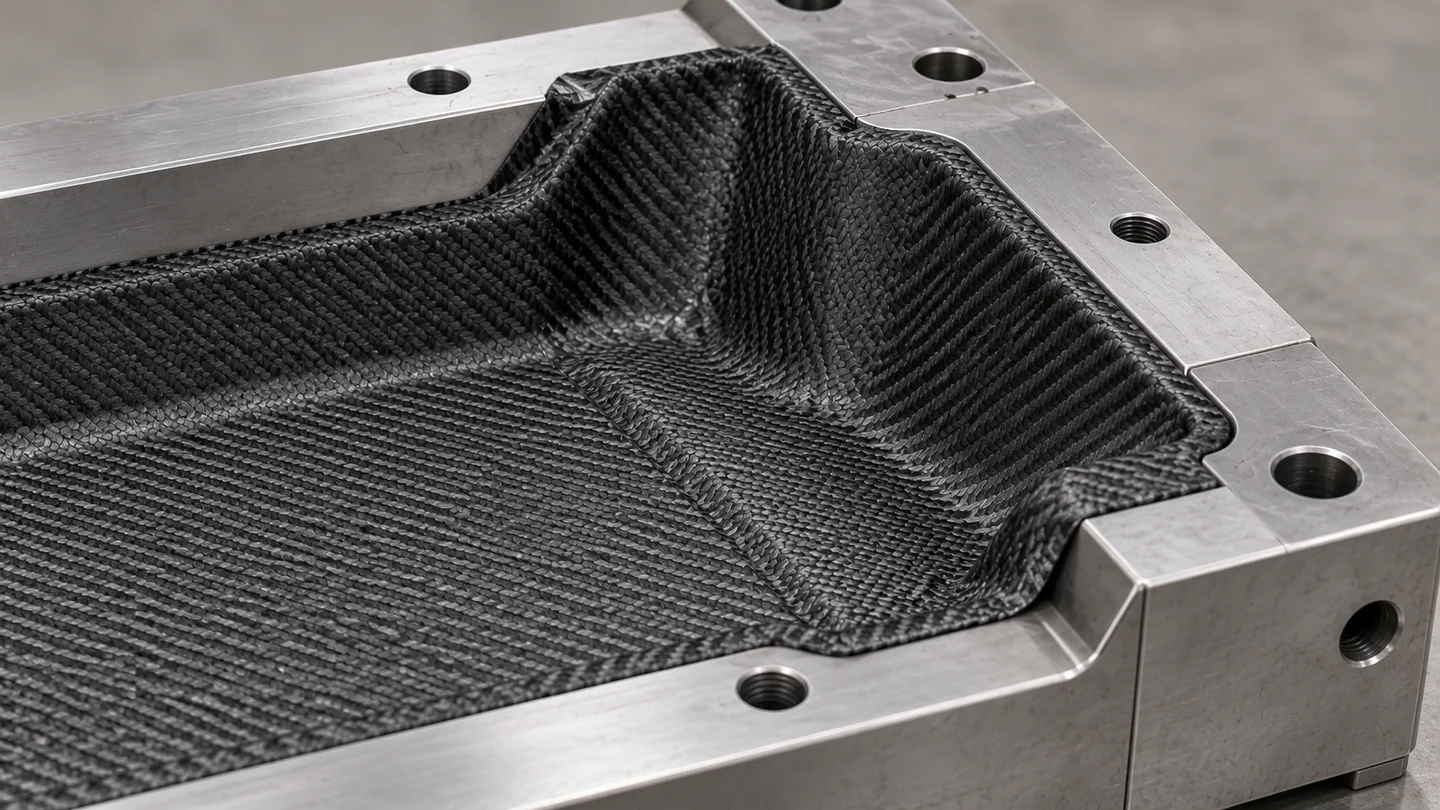
尺寸问题,要在固化后的制件上判断
安装面不贴合时,先明确图样规定的基准、支撑方式和测量状态。自由状态的形状与被夹具强行压平后的读数,回答的是不同问题。
在保持比较依据一致的前提下,区分稳定偏差和不同件之间的变化,再把结果对应到材料、成型条件和模具版本。若要补偿成型面,也应以可重复的偏差为依据;尺寸检查不能替代该部位的结构评价。
这也是与SUASE模具工程团队讨论变更的实际切入点:先用一张图纸标出不贴合的位置,再一起梳理材料、注入与尺寸要求之间的联系。无需一开始就准备完整资料,先把最需要解决的区域说清楚即可。